動靜盤加工夾具 氣手動夾具在車銑復合中的應用與智能化趨勢
引言
在汽車零部件制造領域,動靜盤(如空調壓縮機中的靜盤與動盤)是決定整機性能與壽命的核心零件之一。其結構復雜、精度要求高、批量大,對加工夾具提出了嚴苛的要求。隨著車銑復合加工中心與智能制造技術的普及,氣手動夾具因其兼顧氣動高效性與手動靈活性,正成為動靜盤加工的重要工裝方案。本文結合抖音上熱門的“#工裝夾具 #汽車零部件 #車銑復合 #智能”話題,深入探討動靜盤加工夾具中氣手動夾具的設計要點、應用優勢與發展趨勢。
一、動靜盤加工的技術難點
動靜盤通常為鋁合金或鑄鐵材質,型面包含漸開線螺旋槽、偏心孔系及高精度端面。加工難點包括:
- 薄壁易變形:裝夾力控制不當會導致橢圓或撓曲。
- 多工序復合:車削、銑槽、鉆孔需在一次裝夾中完成,以減少定位誤差。
- 批量一致性:汽車零部件要求CPK≥1.33,夾具必須保證重復定位精度。
- 排屑與冷卻:螺旋槽加工中切屑易堆積,影響表面質量。
因此,夾具設計需同時解決定位、夾緊、剛性、排屑四大問題。
二、氣手動夾具的結構與工作原理
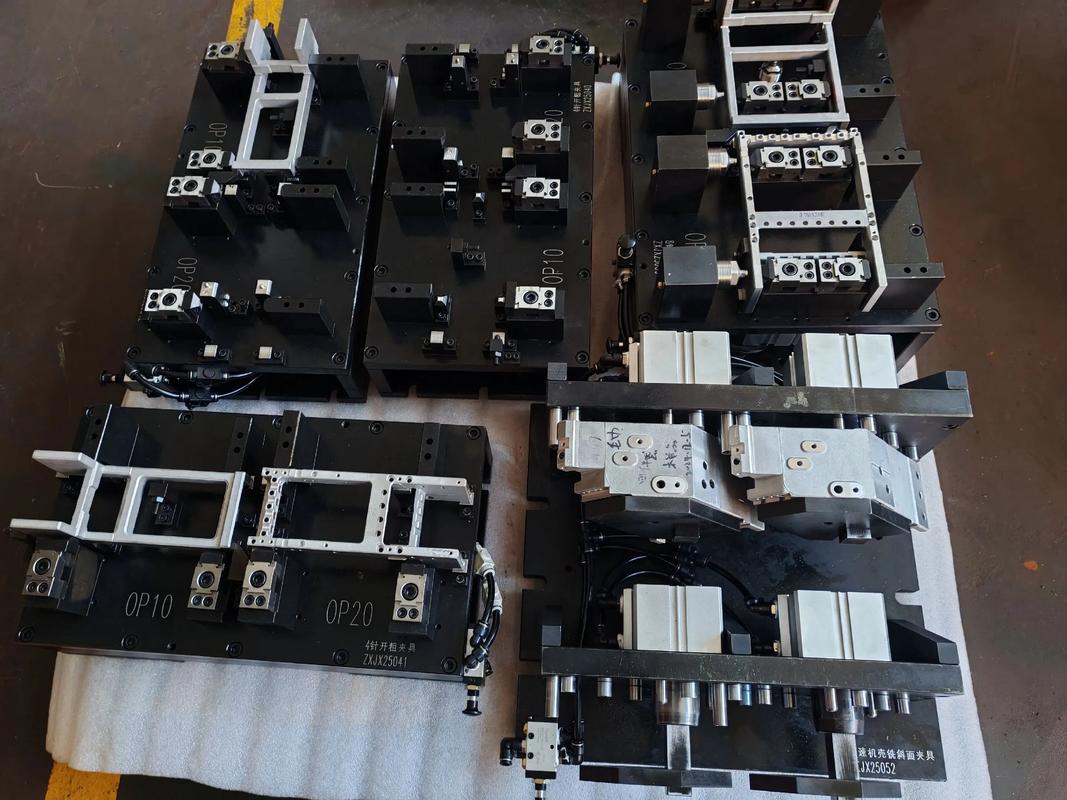
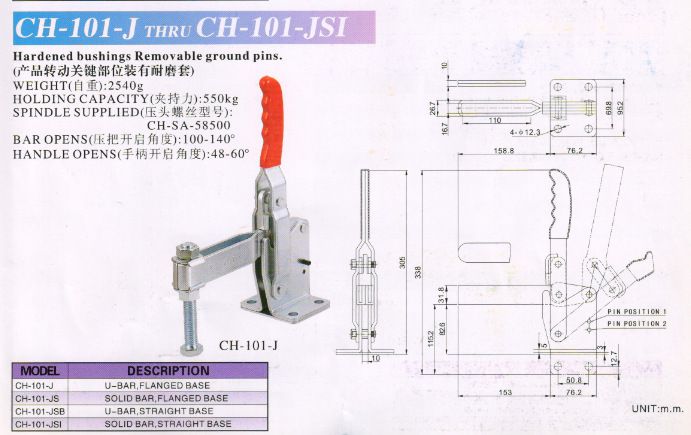
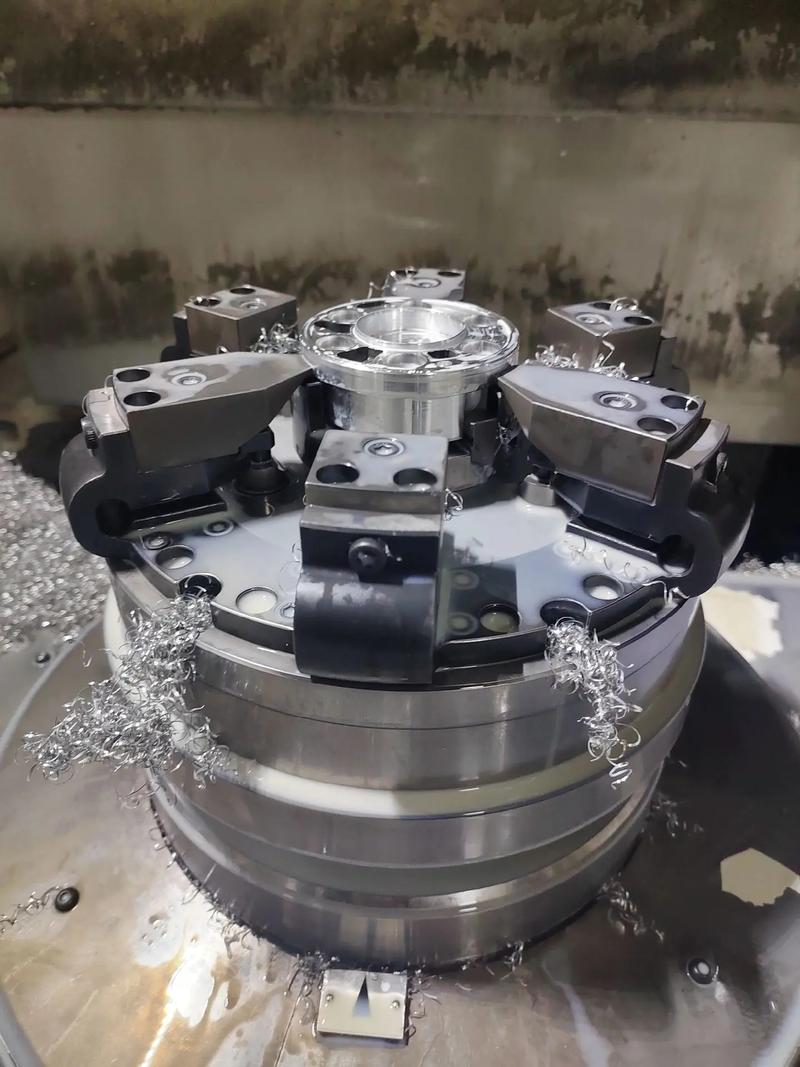
所謂“氣手動夾具”,并非簡單的手動夾具加氣缸,而是指具備氣動夾緊與手動微調/鎖定雙模式的復合夾具。典型結構包括:
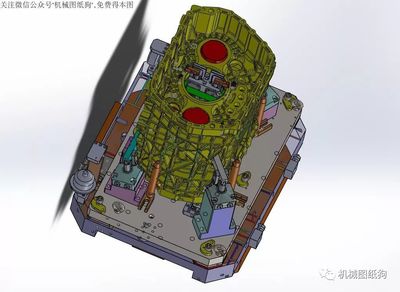
- 基礎板與定位元件:一面兩銷或內孔端面定位,確保動靜盤徑向與軸向基準。
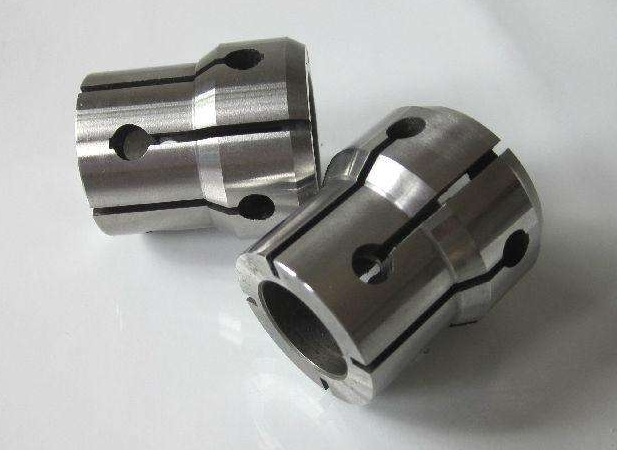
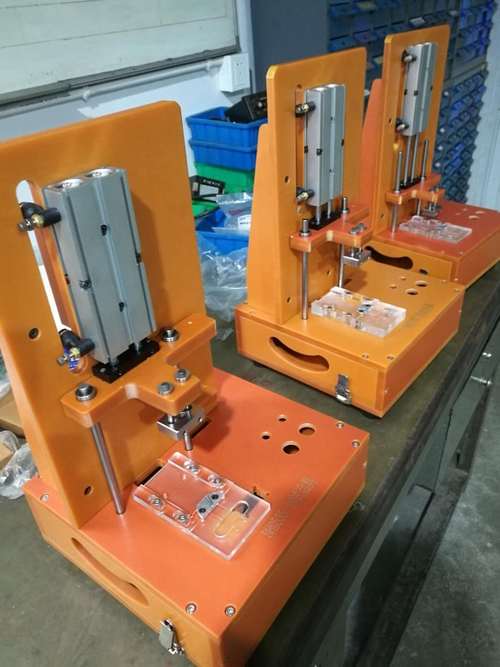
- 氣動夾緊單元:采用薄型氣缸或膜片式氣缸,通過楔塊杠桿機構將軸向力轉化為徑向多點夾緊力,實現快速松夾。
- 手動補償/鎖緊機構:如行星齒輪或蝸輪蝸桿微調,用于加工首件對刀、調整夾緊力或斷電時保持夾緊。
- 氣動邏輯閥組:順序閥控制定位先于夾緊,避免干涉。
工作時,操作者將工件放入定位面,按下按鈕,氣缸推動夾爪預夾緊;隨后手動微調螺桿使浮動夾爪均布受力,鎖緊后開始車銑復合加工。加工完成后,氣動釋放,手動退回微調端。
三、在車銑復合機床上的適配優勢
車銑復合機床主軸可C軸分度、刀具可多向進給,對夾具的干涉風險與動態剛度要求更高。氣手動夾具的優勢體現在:
- 氮氣彈簧替代傳統氣缸:中空結構允許刀具穿過夾具內部加工中心孔。
- 內漲式夾緊:利用動靜盤內孔定位漲緊,端面壓緊,銑螺旋槽時刀具不與夾具體干涉。
- 高壓氣動保持力:0.6MPa氣源產生數噸夾緊力,遠大于手動,且發熱變形極小。
- 循環時間短:氣動松夾僅0.5秒,手動微調行程僅0.1-0.5mm,大幅提升效率。
例如,某汽車空調動靜盤生產線采用“內漲氣手動夾具”后,裝夾時間從90秒降至15秒,圓度誤差控制在0.01mm以內。
四、智能化升級與抖音案例解析
“#智能”標簽下的夾具,已不再是純機械裝置。現代氣手動夾具正集成:
- 氣密檢測:通過氣壓變化判斷工件是否裝偏或多放。
- 夾緊力傳感器:實時反饋夾緊狀態,防止薄壁變形。
- 身份識別:RFID或二維碼識別工件型號,自動切換夾緊參數。
- IO-Link通訊:與機床MES系統對接,記錄每個工件的裝夾數據。
在抖音短視頻中,常看到博主演示:氣缸開啟后夾具松開工件,機械手取放件,同時HMI屏顯示夾緊力值。若異常,機床報警并鎖定主軸。這種智能化夾具將人工經驗與自動化結合,恰好解決了高價值動靜盤“手動怕不穩,全自動怕不夠靈活”的痛點。
五、設計注意事項與日常維護
- 防屑設計:定位面設置吹氣口,夾爪間隙涂覆液體密封膠。
- 平衡閥:垂直安裝時防止夾具突開。
- 手動機構過載保護:使用扭矩離合器防止意外錯位。
- 校準周期:每20000次或3個月檢查氣動密封與導套間隙。
##
動靜盤加工夾具從傳統機械式發展到氣手動復合,再到智能化感知夾緊,體現了汽車零部件制造對“高效率+高柔性”的追求。氣手動夾具不僅降低了氣體單元失效風險,還保留了操作者對精度的動態控制能力。隨著車銑復合與產業互聯網的深度融合,這類夾具將更廣泛地出現在智能工廠的滾道線上,為壓縮機、電機等核心部件提供堅實的工藝基礎。
(注:本文適用于抖音等短視頻平臺的技術短文配套電子版,可配合表情符與流程圖截圖提升傳播效果。)
如若轉載,請注明出處:http://m.gzz238.cn/product/55.html
更新時間:2026-10-15 08:26:21